CIP у харчовій промисловості
Гігієна обладнання та керування процесом миття
Практичний досвід модернізації власного виробництва став основою створення у 2025 році окремої компанії — ТОВ «Опілля Інжиніринг», що виросла з інженерного напряму пивоварні «Опілля». Набутий під час модернізації пивоварні досвід команда перетворила на інженерні рішення для ширшого кола підприємств харчової промисловості. Сьогодні компанія проєктує та виготовляє технологічне обладнання, зокрема автоматизовані CIP-станції для очищення виробничих контурів без розбирання обладнання. У цьому матеріалі розглянемо принципи роботи CIP, контроль параметрів миття та технічні рішення, що допомагають забезпечувати повторюваність гігієнічних процесів, стабільність виробництва й раціональне використання ресурсів.
Гігієнічний стан обладнання впливає на безпечність і стабільність якості харчової продукції. Залишки сировини, органічні плівки та мінеральні відкладення на контактних поверхнях створюють ризик забруднення наступної партії. Тому підготовка обладнання є частиною технологічного процесу, а її тривалість і результат враховують під час планування виробництва.
CIP застосовують у молочному виробництві, пивоварінні, виноробстві, виробництві соків, сиропів, соусів та інших харчових продуктів. Для невеликого цеху й великого підприємства завдання спільне — забезпечити належне очищення внутрішніх поверхонь обладнання. Відмінності у продуктах, конструкції обладнання та графіку роботи визначають програми миття й конфігурацію станції.
Характер забруднень і вибір програми
Склад продукту та умови його обробки визначають характер забруднень. У молочному виробництві це, зокрема, білкові й жирові залишки та мінеральні відкладення; після приготування сиропів і соусів — залишки цукрів, жирів та інших компонентів рецептури; після бродіння — дріжджі й органічні відкладення. Нагрівання та підсихання залишків продукту на поверхнях можуть ускладнювати очищення.
Мийну програму підбирають для конкретного поєднання продукту й обладнання. Лужні засоби переважно застосовують для органічних забруднень, кислотні — для мінеральних відкладень. Під час вибору мийного засобу враховують також якість води й сумісність із металами, ущільненнями та іншими контактними матеріалами. Дезінфекцію проводять після очищення поверхонь, оскільки залишкові забруднення можуть знижувати її ефективність.
Принцип роботи CIP
CIP (Cleaning in Place) передбачає очищення внутрішніх поверхонь без розбирання обладнання, конструкція якого розрахована на таку обробку, та застосовується для миття ємностей, трубопроводів, теплообмінників та інших технологічних вузлів. Вода й робочі середовища проходять заданим контуром і залежно від етапу повертаються до станції або відводяться у стоки.
Станція готує та подає середовище з потрібними параметрами. Циркуляційний насос забезпечує потік, теплообмінник — нагрівання, клапани — вибір контуру та перемикання середовищ.
Послідовність обробки включає видалення залишків продукту, попереднє ополіскування, циркуляцію мийного розчину та наступне ополіскування. Наявність і періодичність кислотного етапу визначають за характером відкладень.
Гігієнічна конструкція всього контуру
Ефективність CIP залежить від конструкції обладнання, яке миють. Під час проєктування оцінюють доступ розчину до контактних поверхонь, розміщення мийних пристроїв, довжину й діаметри трубопроводів та умови відведення рідини. Внутрішні елементи змішувачів, патрубки й арматура можуть впливати на розподіл потоку та охоплення поверхонь.
Клапанні вузли, пробовідбірники, ущільнення та підключення шлангів розглядають як частини контуру миття. Для ділянок і деталей, які не охоплює CIP, передбачають окремі процедури очищення. Такий підхід дозволяє узгодити можливості станції з конструкцією виробничої лінії.
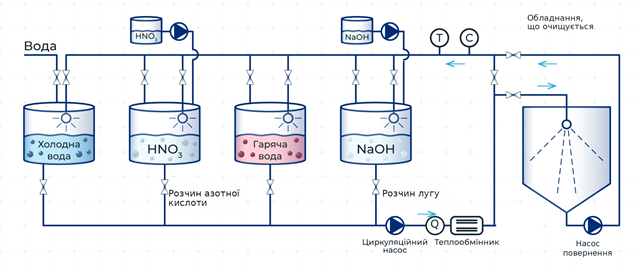
Рис. 2. Спрощена схема одного контуру CIP із дозуванням азотної кислоти й лугу, нагріванням, подаванням та поверненням розчину. T — температура; C — концентрація; Q — витрата. Режими задають у програмі миття; допоміжні вузли та дренажі не показані.
Параметри процесу
Режим миття визначає поєднання температури, хімічної дії розчину, механічної дії потоку та часу обробки. Ці параметри встановлюють для конкретного об’єкта: накопичувальної ємності, змішувача, апарата після теплової обробки чи трубопроводу.
Робоча температура залежить від властивостей забруднень, складу засобу й допустимих умов експлуатації обладнання. Під час прогрівання частина тепла витрачається на трубопроводи та сам об’єкт, тому температуру контролюють на поверненні. Температурний діапазон станції характеризує її технічні можливості; режим миття задають окремо для кожної програми.
Механічна дія залежить від витрати, геометрії обладнання та характеристик мийних пристроїв. Для ємностей оцінюють охоплення поверхонь і дію струменів, для трубопроводів — режим руху розчину. Продуктивність насоса й робочий тиск підбирають з урахуванням опору контуру та вимог установлених пристроїв.
Задану витримку відраховують після досягнення передбачених програмою умов. Час підготовки розчину, прогрівання й ополіскування включають до загальної тривалості циклу, яку враховують у графіку виробництва.
Орієнтовні режими миття у пивоварінні
У пивоварінні програми CIP розрізняють для варильного обладнання, трубопроводів, бродильних ємностей і форфасів. Наведені параметри є прикладами робочих режимів; конкретне поєднання концентрації, температури та часу підбирають за забрудненнями, мийним засобом і конструкцією обладнання.
Витрата мийного розчину під час CIP має бути на 15–20 % вищою за номінальну робочу витрату продукту. Для ємностей витрату й тиск визначають за характеристиками мийної головки.
Для лужного миття пивоварного обладнання застосовують, зокрема, робочі розчини з вмістом NaOH 1–2 %. Це концентрація активного лугу, а не відсоток доданого товарного препарату. У рекомендаціях для гарячого лужного CIP наводять температури 50–70 °C і тривалість циркуляції 15–30 хв. Для варильних апаратів із пригорілими білковими й хмелевими залишками використовують також спеціально підібрані лужні засоби з кисневими добавками за 70–80 °C; дозування та витримку визначають для конкретного засобу.
Для бродильних ємностей і форфасів застосовують також холодне лужне миття. Приклад із дослідження крафтових пивоварень — циркуляція за кімнатної температури близько 18–21 °C протягом 25–35 хв із дозуванням 2 % об. вихідного лужного розчину, що містить приблизно 32 г NaOH на 100 мл. Це відповідає приблизно 0,64 г NaOH на 100 мл робочого розчину, а не 2 % активного лугу. Цей приклад показує можливість холодного миття; його ефективність для конкретної ємності потрібно підтвердити контролем чистоти.
Перед лужним миттям бродильної ємності видаляють CO₂ та забезпечують передбачений конструкцією захист від вакууму: поглинання вуглекислого газу лугом може різко знизити тиск усередині. Гарячий режим допускається лише для ємностей, конструкція й арматура яких розраховані на відповідні температурні та вакуумні навантаження.
Для видалення пивного каменю використовують кислотні засоби. Один із варіантів — робочий розчин із вмістом фосфорної кислоти 1–2 %. Для окремих готових фосфорно-азотних засобів рекомендований температурний діапазон становить приблизно 50–60 °C; у програмах видалення пивного каменю кислотний етап може тривати 15–30 хв. Концентрацію готової суміші визначають за її інструкцією: відсоток чистої кислоти не можна переносити на дозування багатокомпонентного препарату.
Під час попереднього ополіскування видаляють залишки пива, дріжджів і хмелю, а після хімічного етапу — залишки мийного засобу. Тривалість залежить від об’єму й конфігурації контуру; завершення перевіряють за станом зворотної води та прийнятими критеріями контролю. Для дезінфекції чистих поверхонь застосовують, зокрема, надоцтову кислоту з концентрацією та часом контакту за інструкцією препарату.
Контроль результату
Перевірка ефективності CIP поєднує аналіз параметрів циклу з оцінкою стану контактних поверхонь. Контрольні точки, методи, періодичність і критерії прийнятності визначають для конкретного процесу та продукту. Результати використовують для підтвердження ефективності програми миття й подальшого контролю її стабільності.
На доступних поверхнях проводять візуальний огляд, який доповнюють швидкими тестами та мікробіологічним контролем за програмою підприємства. ATP-тест дає оперативну оцінку залишкового біологічного забруднення, але не визначає конкретні мікроорганізми й не замінює відповідних лабораторних досліджень.
Окремо оцінюють видалення залишків мийних засобів. Для певних розчинів завершення ополіскування можна контролювати за pH або електропровідністю води на поверненні порівняно з водою на вході. Придатність такого методу та допустимі відхилення встановлюють для застосованого засобу й процесу.
Записи температури, концентрації, витрати й тривалості етапів допомагають з’ясовувати причини відхилень: недостатній прогрів, зміну дозування або порушення циркуляції. Аналіз цих даних доповнюють перевіркою мийних пристроїв, арматури та стану ущільнень.
Між виробничими циклами
CIP є частиною загальної програми гігієни підприємства. Загальна програма гігієни охоплює також зовнішні поверхні, відкриті з’єднання, інструмент і місця підключення шлангів. Після ремонту, відкриття контуру або тривалого простою підготовку обладнання визначають відповідними робочими процедурами.
На підприємствах із різним асортиментом програми миття пов’язують також із послідовністю випуску продукції. Зміна рецептури чи умов обробки може потребувати перегляду режиму очищення та критеріїв його оцінки.
Автоматизація та повторюваність
За ручного керування приготування розчинів, перемикання й контроль параметрів залежать від оператора. Зі збільшенням кількості контурів і циклів зростає обсяг дій, які персонал має виконати та зафіксувати протягом зміни.
Автоматична CIP-станція мінімізує вплив людини на виконання програми. Система керує насосами, клапанами, нагріванням і дозуванням, підтримує задану послідовність та реєструє параметри. Це забезпечує відтворюваність умов миття й дає технологу інформацію для аналізу фактичного перебігу циклу.
Результативність автоматизації залежить від перевірених програм, справних вимірювальних приладів і регулярного обслуговування. Дані системи керування розглядають разом із результатами контролю чистоти, зокрема після змін у продукті, обладнанні або режимах роботи.
Використання ресурсів
Витрати на CIP включають воду, мийні й дезінфекційні засоби, енергію, працю та час простою обладнання. Повторне миття й втрати продукції через недостатнє очищення також впливають на економіку процесу.
Кероване дозування, обґрунтована тривалість ополіскування та повторне використання придатних розчинів дозволяють зменшувати споживання ресурсів. Придатність розчину оцінюють за робочими властивостями й накопиченням забруднень. Зміни режиму закріплюють після перевірки результату очищення.
Конфігурація станції для підприємства
Технологічне завдання визначає перелік об’єктів, одночасність роботи контурів і час між виробничими циклами. За цими даними обирають кількість та об’єми ємностей, продуктивність насосів, потужність нагрівання й рівень автоматизації. Системи водопостачання, подавання пари та електроживлення мають забезпечувати роботу станції за розрахункового навантаження.
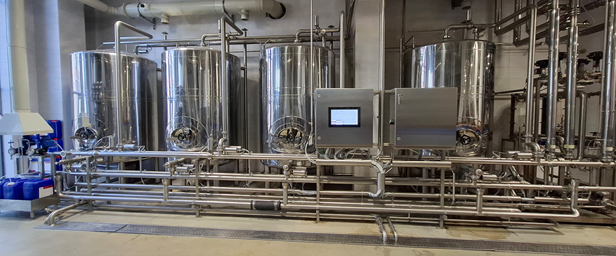
В Opillia Engineering CIP проєктують як частину технологічної системи підприємства, узгоджуючи станцію з обладнанням, трубопроводами та виробничим графіком. Один із варіантів виконання — двоконтурна станція з чотирма ємностями для холодної й гарячої води, лужного та кислотного розчинів. Її характеристики в максимальній комплектації наведено в таблиці.
Кожен контур має власний циркуляційний насос і вузол нагрівання. Для одночасної роботи контурів передбачають достатній запас води й робочих розчинів та відповідну потужність інженерних мереж підприємства. Система керування архівує параметри й історію циклів і блокує операції при виході контрольованих параметрів за встановлені межі.
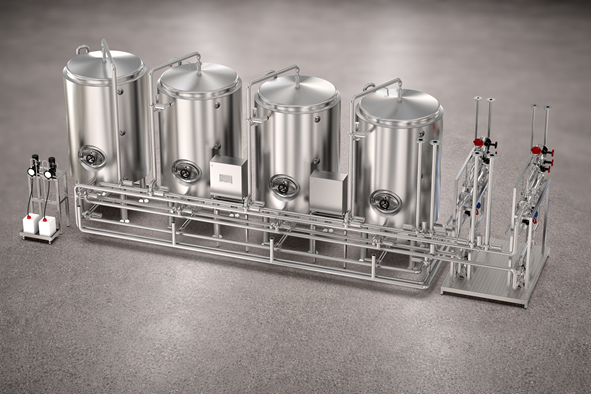
Рис. 3. Проєктне виконання двоконтурної CIP-станції Opillia Engineering із чотирма ємностями по 3 м³.
Для різних виробництв конфігурація станції та програми відрізнятимуться. Їхнє завдання — забезпечити потрібні умови очищення конкретного обладнання в межах виробничого графіка. Поєднання гігієнічної конструкції, керованого процесу та перевірки результату робить CIP повноцінною частиною системи якості підприємства.
Технічні параметри станції у максимальній комплектації
| Параметр | Значення |
| Кількість контурів | 2 |
| Ємності/повний об’єм кожної | до 5/до 10 м³ |
| Призначення ємностей | холодна вода, гаряча вода, лужний і кислотний розчини |
| Продуктивність кожного контуру | до 500 гл/год (50 м³/год) |
| Тиск подавання у контурах | до 6 бар |
| Нагрівання кожного контуру | паровий кожухотрубний або пластинчастий теплообмінник |
| Температура робочих розчинів | до 95 °C |
| Контактні матеріали | ємність кислоти — AISI 316; води й лугу — AISI 304; теплообмінники — AISI 316L |
| Автоматичний контроль | температура, концентрація, витрата, рівень, тиск, час; архів циклів та аварій |
| Дезінфекція | вузол дозування надоцтової кислоти |



 Ukrainian
 Dutch
 English
 French
 German
 Italian
 Polish
 Russian
 Spanish